Filtrowanie żywicy po nieudanym wydruku 3D: kiedy można wlać ją ponownie do butelki, jak dobrać gęstość filtra i czym różni się papierowy filtr od metalowego sitka

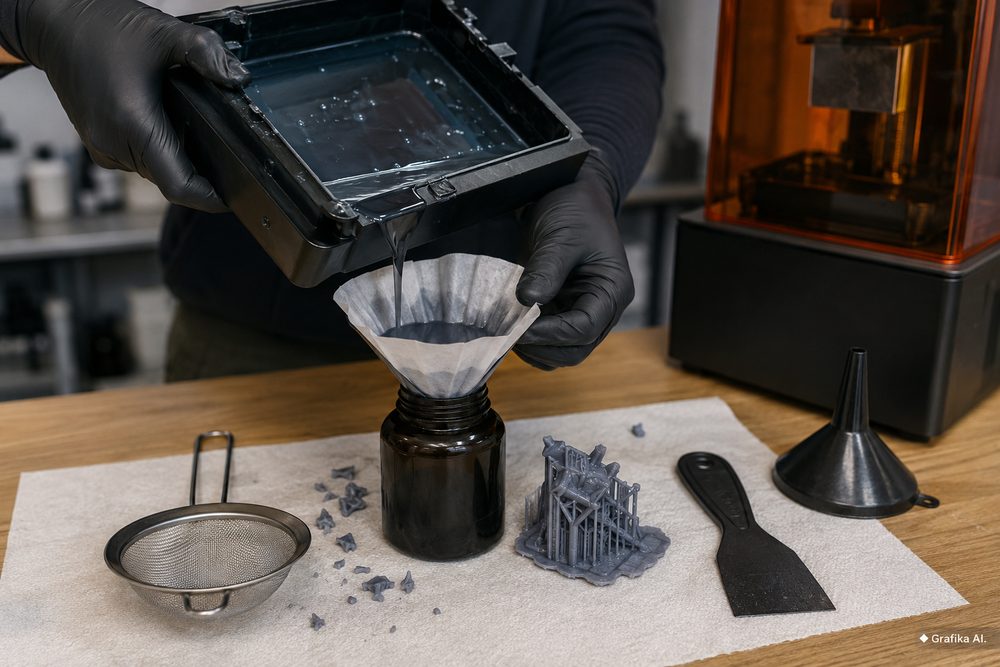
Nieudany wydruk żywiczny zostawia po sobie coś groźniejszego niż zmarnowany model. W kuwecie mogą zostać drobiny utwardzonej lub częściowo utwardzonej żywicy, czasem tak małe, że na pierwszy rzut oka ich nie widać. W kolejnym wydruku twardy fragment trafiający między folię FEP/nFEP/ACF a platformę potrafi uszkodzić folię, doprowadzić do przecieku albo po prostu wywołać następną awarię.
Dlatego po poważnym nieudanym wydruku nie dolewam po prostu świeżej żywicy i nie uruchamiam następnego pliku. Najpierw sprawdzam kuwetę, usuwam przyklejoną warstwę, a jeśli istnieje choćby podejrzenie obecności luźnych resztek — filtruję całą zawartość. Producenci drukarek żywicznych stosują podobną zasadę; Formlabs zaleca przy zanieczyszczonej żywicy filtr około 190 µm, a Prusa przy awarii wydruku zaleca odcedzenie użytego materiału i przechowywanie go oddzielnie od świeżej żywicy.
Najważniejsza rzecz: filtrowanie usuwa zanieczyszczenia mechaniczne. Nie cofa degradacji chemicznej żywicy, nie naprawia materiału przegrzanego, mocno naświetlonego ani przypadkowo zmieszanego z alkoholem izopropylowym.
Kiedy żywicę po nieudanym wydruku można odzyskać, a kiedy lepiej jej nie mieszać ze świeżą
Sam fakt, że wydruk się nie udał, nie oznacza jeszcze konieczności wyrzucenia całej żywicy. Jeżeli awaria polegała na oderwaniu modelu od podpór, pozostawieniu pierwszej warstwy na folii albo zatrzymaniu drukowania w połowie, większość płynnej żywicy w kuwecie zazwyczaj nadaje się do ponownego użycia po dokładnym przefiltrowaniu.
Granica przebiega gdzie indziej.
Żywicę można odzyskać, gdy:
-
pozostała jednorodnie płynna;
-
nie dostał się do niej IPA, woda ani detergent;
-
nie była długo wystawiona na bezpośrednie światło słoneczne lub intensywne UV;
-
nie zawiera obcych materiałów, np. fragmentów rękawiczek, papieru czy innej żywicy;
-
da się całkowicie usunąć z kuwety utwardzone kawałki;
-
po wymieszaniu nie pojawiają się nietypowe grudki, galaretowata struktura ani wyraźne rozwarstwienie, którego nie można usunąć mieszaniem.
Po awarii wydruku najbezpieczniej filtrować całą zawartość kuwety, nawet jeśli widać tylko jeden większy fragment. Widoczne resztki są zwykle najmniejszym problemem. Znacznie łatwiej przeoczyć płaski odprysk o średnicy kilku milimetrów albo półprzezroczysty kawałek częściowo utwardzonego materiału.
Po usunięciu większego nieudanego elementu dobrze sprawdza się również funkcja typu Tank Clean / Vat Clean, dostępna w wielu drukarkach MSLA. Drukarka naświetla wtedy całą powierzchnię dna kuwety, tworząc cienką warstwę, do której przyklejają się drobniejsze pozostałości. Dopiero po zdjęciu tej warstwy przechodzę do filtrowania. To znacznie bezpieczniejsze niż agresywne skrobanie folii metalową szpachelką.
Są jednak sytuacje, w których odzyskiwanie materiału przestaje mieć sens. Żywicy nie wlewałbym do zapasu świeżego materiału, jeśli dostał się do niej alkohol izopropylowy. Nawet niewielka ilość IPA może zmienić zachowanie materiału podczas ekspozycji i powodować problemy z przyczepnością lub powierzchnią wydruku. To samo dotyczy żywicy przypadkowo zmieszanej z innym typem materiału, szczególnie jeśli mają różne zastosowanie, pigmentację albo wymagania procesowe.
Osobna sprawa to materiały dentystyczne, medyczne i biokompatybilne. Tutaj domowa zasada „przefiltruję i będzie dobrze” jest zbyt swobodna. Jeżeli producent określa procedurę ponownego wykorzystania materiału, trzeba trzymać się dokładnie tej procedury, ponieważ sposób obchodzenia się z żywicą może być częścią zwalidowanego procesu produkcyjnego.
Po nieudanym wydruku warto również rozdzielić dwie kwestie: odzyskanie żywicy i znalezienie przyczyny awarii. Przefiltrowanie kuwety nie usuwa źródła problemu. Jeżeli kolejny model odpada w tym samym miejscu, trzeba sprawdzić między innymi poziomowanie platformy, czas ekspozycji pierwszych warstw, temperaturę żywicy, stan folii oraz konstrukcję podpór.
I jeszcze jedna praktyczna decyzja. Po poważnej awarii sensowne jest wlanie odzyskanej żywicy do osobnej, nieprzezroczystej butelki, zamiast natychmiastowego połączenia jej z nowym litrem materiału. Prusa wręcz zaleca, aby używanej żywicy po nieudanym wydruku nie mieszać od razu z nieużywaną.
To kosztuje jedną dodatkową butelkę, ale ogranicza ryzyko zanieczyszczenia całego zapasu.
100, 150, 190 czy 400 mikronów? Jak naprawdę dobrać gęstość filtra
Oznaczenie 190 µm mówi, że oczka filtra mają w przybliżeniu 0,19 mm. Im mniejsza liczba, tym drobniejsze zanieczyszczenia filtr zatrzymuje — ale też tym wolniej gęsta żywica przez niego przepływa.
W druku żywicznym nie ma dużego sensu ścigać się na najmniejszą możliwą wartość. Filtr 190 µm jest dobrym punktem odniesienia, ponieważ właśnie taki rozmiar zaleca Formlabs do usuwania z płynnej żywicy drobin pozostających po nieudanych wydrukach.
W praktyce wygląda to tak:
-
100–125 µm — bardzo dokładna filtracja. Przydatna, gdy zależy nam na wyłapaniu naprawdę drobnych cząstek, ale przy lepkich żywicach przepływ staje się irytująco wolny. Filtr łatwiej się również zatyka.
-
150–190 µm — najbardziej uniwersalny zakres do standardowych żywic SLA/MSLA. Dobrze zatrzymuje typowe odpryski po nieudanym druku, a jednocześnie nie powoduje dramatycznego spowolnienia filtracji.
-
200–250 µm — może wystarczyć jako filtr wstępny przy bardzo lepkim materiale albo dużej ilości większych resztek. Po poważnej awarii nie traktowałbym go jednak jako pierwszego wyboru.
-
około 400 µm — nadaje się raczej do odcedzenia większych fragmentów niż do dokładnego oczyszczenia żywicy po nieudanym wydruku.
Nie należy mylić mikronów z mesh. „Mesh” określa liczbę oczek przypadających na określoną długość i jego przeliczenie na mikrometry zależy również od średnicy drutu. Kupując filtr do żywicy, lepiej kierować się oznaczeniem w µm, jeśli producent je podaje.
Najbardziej problematyczne są żywice o dużej lepkości: elastyczne, niektóre tough, odlewnicze czy materiały z dużą ilością wypełniacza. Próba przepchnięcia chłodnego materiału przez filtr 100 µm może trwać absurdalnie długo. Nie rozwiązuję tego przez wciskanie żywicy szpatułką. Nacisk może zdeformować filtr i przepchnąć zanieczyszczenia tam, gdzie nie powinny się znaleźć.
Lepsza kolejność jest prosta:
-
Dokładnie wymieszaj żywicę przed opróżnieniem kuwety, o ile producent materiału nie zaleca inaczej.
-
Usuń największe kawałki nieudanego wydruku.
-
Przy bardzo brudnej żywicy można zastosować najpierw filtr grubszy, a później 150–190 µm.
-
Pozwól żywicy spływać grawitacyjnie.
-
Nie filtruj materiału na parapecie ani pod mocną lampą UV.
-
Zamknij przefiltrowaną żywicę możliwie szybko w światłoszczelnym pojemniku.
-
Oznacz butelkę nazwą materiału, kolorem oraz informacją, że jest to żywica odzyskana.
Temperatura ma tutaj duże znaczenie. Żywica pracująca w okolicach 20–30°C jest zwykle znacznie łatwiejsza do przelania niż wychłodzony materiał stojący w garażu przy 12–15°C. Nie oznacza to jednak, że należy podgrzewać ją opalarką czy stawiać obok grzejnika. Temperatura robocza powinna mieścić się w zakresie przewidzianym przez producenta konkretnej żywicy.
Jest też błąd, który widuję wyjątkowo często: użytkownik filtruje żywicę, po czym zostawia zabrudzoną kuwetę i natychmiast wlewa materiał z powrotem. To połowa pracy. Dno kuwety trzeba obejrzeć pod kątem przyklejonej, utwardzonej warstwy oraz uszkodzeń FEP/nFEP/ACF. Nawet idealnie przefiltrowana żywica nie pomoże, jeśli na folii został cienki fragment pierwszej warstwy.
Papierowy filtr czy metalowe sitko? Różnica jest większa niż cena
Najpopularniejszy filtr używany przez właścicieli drukarek SLA/MSLA wcale nie musi pochodzić ze sklepu z drukarkami 3D. Bardzo dobrze sprawdzają się jednorazowe sitka lakiernicze z nylonową siatką 190 µm. W Polsce są łatwo dostępne w sklepach lakierniczych i na platformach handlowych.
W sierpniu 2026 r. pojedyncze sitka 190 µm można znaleźć mniej więcej za 1–3 zł, a opakowania 50 sztuk kosztują około 15–20 zł. Zestaw 100 filtrów przeznaczonych wprost do żywic 3D to wydatek rzędu 50–60 zł.
Przy regularnym drukowaniu kupowanie filtrów pojedynczo zwyczajnie się nie opłaca. Paczka 50–100 sztuk wystarcza długo, a koszt pojedynczej filtracji spada do kilkudziesięciu groszy.
Papierowe sitko z nylonowym wkładem ma kilka praktycznych zalet. Jest czyste, gotowe do użycia i po skończonej pracy nie trzeba próbować wypłukiwać utwardzających się resztek z mikroskopijnych oczek. Stożkowy kształt dobrze wchodzi w szeroki lejek lub szyjkę odpowiedniego pojemnika. Po filtracji sitko odkładam w bezpieczne miejsce do pełnego utwardzenia resztek żywicy przed zagospodarowaniem odpadu zgodnie z kartą charakterystyki materiału.
Jego największa wada? Jest jednorazowe i potrafi się błyskawicznie zatkać, szczególnie kiedy w kuwecie znajduje się dużo drobnego osadu albo bardzo lepka żywica. Tani filtr bywa też mechanicznie słabszy. Papier nasiąka, a zbyt agresywne mieszanie zawartości szpatułką może uszkodzić wkład.
Metalowe sitko jest rozwiązaniem bardziej trwałym. Najczęściej spotyka się stalową siatkę montowaną w lejku albo niewielkie wielorazowe sitka o określonym rozmiarze oczek. Przy regularnym filtrowaniu dużych ilości materiału jest wygodne, ponieważ ma sztywną konstrukcję i można używać go wielokrotnie.
Ale właśnie tutaj zaczynają się niedogodności.
Metalowy filtr trzeba naprawdę dobrze wyczyścić. Jeśli żywica zaschnie lub utwardzi się w oczkach, rzeczywista powierzchnia filtracyjna maleje. Jeszcze gorsza sytuacja występuje wtedy, gdy w siatce pozostają resztki poprzedniej żywicy: czarny materiał może później trafić do transparentnego, standardowy do elastycznego, a resztki pigmentu do zupełnie innego koloru.
Dlatego przy kilku rodzajach żywic jednorazowe filtry mają bardzo dużą przewagę. Nie istnieje problem „czy to sitko na pewno było idealnie czyste?”.
Metalowe sitko ma sens przede wszystkim wtedy, gdy:
-
regularnie używamy jednego rodzaju lub jednej rodziny żywic;
-
filtrujemy duże objętości;
-
znamy dokładny rozmiar oczek;
-
mamy ustaloną procedurę mycia i suszenia;
-
kontrolujemy stan siatki przed każdym użyciem.
Nie kupowałbym metalowego sitka tylko dlatego, że sprzedawca dopisał w nazwie „do resin 3D”. Najważniejszy parametr to rozmiar oczek w mikrometrach. Jeżeli oferta mówi wyłącznie „drobne sitko”, nie wiadomo, czy zatrzyma fragment 0,2 mm, czy przepuści go bez najmniejszego problemu.
Do typowego domowego warsztatu wybrałbym więc papierowe sitka lakiernicze 150–190 µm. Są tanie, przewidywalne i eliminują kłopot z czyszczeniem. Metalowy filtr zaczyna mieć przewagę dopiero wtedy, gdy ilość filtrowanej żywicy rzeczywiście uzasadnia dodatkową obsługę.
Sam proces przelewania też ma znaczenie. Kuwetę należy trzymać stabilnie i wykorzystać jej fabryczny narożnik lub dziobek. Pod butelką dobrze położyć silikonową matę albo jednorazowy podkład. Rękawice nitrylowe są obowiązkowe — ciekła żywica fotopolimerowa może podrażniać skórę i wywoływać reakcje alergiczne. Formlabs zaleca rękawice podczas każdej pracy z płynną żywicą i elementami nią zabrudzonymi.
Nie polecam również wycierania rozlanej żywicy gołymi rękami ani zmywania jej ze skóry IPA. W razie kontaktu ze skórą trzeba kierować się kartą charakterystyki konkretnego produktu; standardową zasadą jest dokładne umycie skóry wodą z mydłem.
Najważniejsza decyzja po awarii jest więc prosta: najpierw usuń twarde pozostałości z kuwety, potem przefiltruj materiał, a dopiero na końcu zdecyduj, czy wróci do oryginalnej butelki. Jeżeli awaria była duża albo materiał wzbudza jakiekolwiek podejrzenia, trzymaj odzyskaną żywicę osobno. Kilka złotych na dodatkowy pojemnik jest tańsze niż zanieczyszczenie całego litra świeżej żywicy albo przebicie folii w kuwecie.
FAQ: filtrowanie żywicy po nieudanym wydruku
Czy po każdym nieudanym wydruku trzeba filtrować całą żywicę?
Jeżeli w kuwecie mogły pozostać odpryski utwardzonego materiału — tak. Po awarii, w której wydruk odkleił się, pękł albo część modelu została na folii, filtracja jest rozsądnym minimum przed kolejnym drukiem.
Jaki filtr wybrać do zwykłej żywicy UV 405 nm?
Najbardziej praktyczny jest filtr 150–190 µm. Rozmiar 190 µm jest również stosowany w oficjalnych procedurach filtracji Formlabs.
Czy filtr 100 µm jest lepszy od 190 µm?
Nie zawsze. Zatrzyma drobniejsze cząstki, ale gęsta żywica przepływa przez niego znacznie wolniej i łatwiej go zatkać. Do większości typowych awarii 150–190 µm jest rozsądniejszym kompromisem.
Czy można wlać przefiltrowaną żywicę bezpośrednio do oryginalnej butelki?
Technicznie można, ale po poważnym nieudanym wydruku bezpieczniej przechowywać odzyskaną partię oddzielnie. Prusa zaleca po awarii nie mieszać od razu używanego materiału ze świeżym.
Czy zwykły filtr do kawy wystarczy?
Nie jest dobrym wyborem. Nie znamy zwykle kontrolowanego rozmiaru jego porów dla tego zastosowania, przepływ gęstej żywicy jest bardzo wolny, a włókna papieru mogą stać się kolejnym zanieczyszczeniem. Tanie sitko lakiernicze 150–190 µm jest rozwiązaniem znacznie bardziej przewidywalnym.
Czy metalowe sitko można używać wielokrotnie?
Tak, pod warunkiem że ma znany rozmiar oczek i zostanie całkowicie oczyszczone przed następnym użyciem. Największym problemem jest pozostawienie w siatce utwardzonej żywicy lub pigmentu z innego materiału.
Czy po filtrowaniu można od razu rozpocząć kolejny druk?
Dopiero po sprawdzeniu kuwety. Usuń przyklejone warstwy, obejrzyj FEP/nFEP/ACF pod światło i upewnij się, że nie ma wgłębień, przecięć ani pozostałości utwardzonego materiału. Samo filtrowanie nie zabezpiecza drukarki przed kawałkiem żywicy przyklejonym do dna.
Co zrobić z żywicą zanieczyszczoną IPA?
Nie wlewaj jej do świeżej żywicy. Filtr mechaniczny nie usunie rozpuszczonego alkoholu. Taką partię trzeba potraktować jako zanieczyszczony materiał i postępować zgodnie z kartą charakterystyki konkretnej żywicy.
Czy ciekłą żywicę można wylać do zlewu?
Nie. Nieutwardzonej żywicy fotopolimerowej nie należy wylewać do kanalizacji ani traktować jak zwykłego płynnego odpadu domowego. Sposób postępowania trzeba dobrać do karty charakterystyki danego produktu. Formlabs również wprost zabrania wylewania ciekłej żywicy do odpływu.

Redakcja
Uwielbiam odkrywać ciekawe tematy i przekładać zdobytą wiedzę na przydatne poradniki. Piszę przede wszystkim z myślą o czytelnikach, którzy cenią konkret, prosty język i praktyczne rozwiązania.