Domowy recykler filamentu do druku 3D: jak przerobić nieudane wydruki PLA i PETG na nowy filament i dlaczego kontrola średnicy, wilgotności oraz czystości tworzywa jest kluczowa

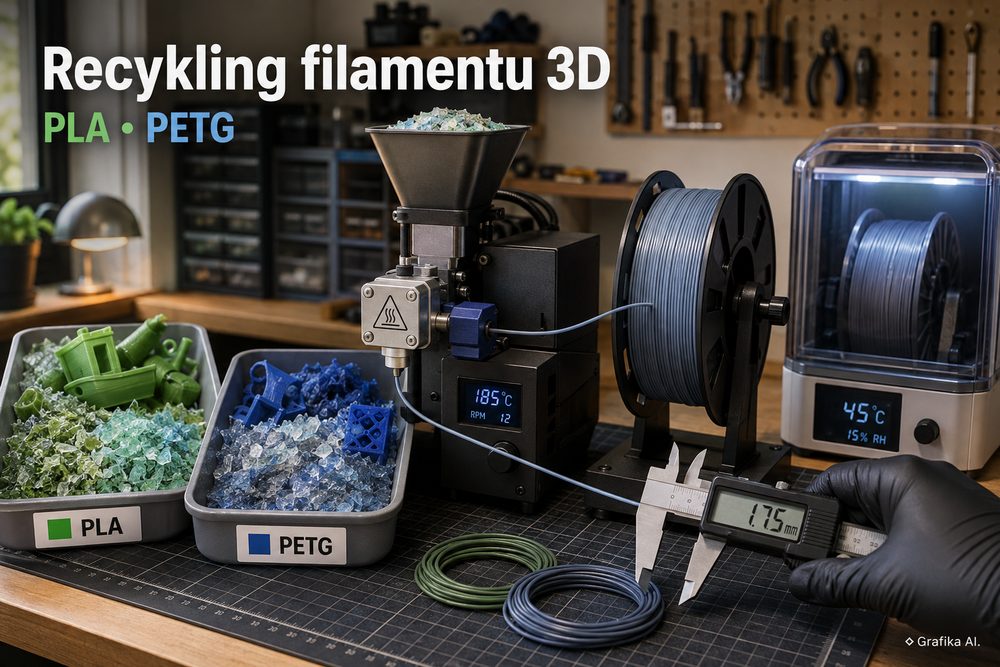
Nieudane wydruki z PLA i PETG można rozdrobnić, ponownie stopić i zamienić w filament do drukarki 3D. Samo uzyskanie plastikowej żyłki nie jest jednak sukcesem. Najtrudniejsze jest wyprodukowanie całej szpuli o stabilnej średnicy 1,75 mm, bez zanieczyszczeń i z przewidywalnym zachowaniem podczas drukowania.
Domowy recykler wymaga czegoś więcej niż rozgrzanego ekstrudera. Proces obejmuje segregację, czyszczenie, rozdrabnianie, odsiewanie, suszenie, ekstruzję, chłodzenie, pomiar średnicy, odciąg, nawijanie i kontrolę gotowego materiału. Błąd popełniony na początku może być niemożliwy do usunięcia na późniejszym etapie.
Przy kilku niewielkich nieudanych wydrukach miesięcznie własna linia recyklingowa zwykle nie ma ekonomicznego uzasadnienia. Większy sens ma w pracowniach regularnie gromadzących jednorodne odpady. Nawet tam trzeba jednak liczyć koszt zaakceptowanego filamentu, a nie tylko wagę plastiku wrzuconego do maszyny.
Przygotowanie PLA i PETG do recyklingu: segregacja, rozdrabnianie i suszenie przemiału
PLA i PETG należy przetwarzać osobno. Różnią się właściwościami chemicznymi, lepkością stopu i zachowaniem podczas chłodzenia. PET z butelek także nie jest odpowiednikiem PETG. Parametrów jednego polimeru nie wolno automatycznie przenosić na drugi.
Istotne są również dodatki. PLA Silk, Wood, Matte czy odmiany wzmacniane włóknami nie mają identycznych właściwości ze zwykłym PLA. Zmiana formulacji może wpłynąć na płynięcie, kruchość, ścieranie elementów maszyny i jakość gotowego filamentu.
Praktyczny podział odpadów pomaga uniknąć przypadkowego mieszania materiałów:
| Klasa | Rodzaj wsadu | Decyzja |
|---|---|---|
| A | Jeden producent, dokładnie ten sam produkt i odmiana | Najlepszy materiał do pierwszej próby |
| B | Ten sam produkt w kilku kolorach | Możliwa osobna próba; pigmenty mogą wpływać na wynik |
| C | Ten sam główny polimer, różne formulacje | Partia eksperymentalna wymagająca dodatkowej kontroli |
| D | Nieznane tworzywo, mieszaniny polimerów, trwałe zabrudzenia | Odrzucić z kontrolowanego procesu |
Czyszczenie musi poprzedzać mielenie. W wydrukach użytkowych mogą znajdować się mosiężne inserty gwintowane, śruby, magnesy i nakrętki. Jeden przeoczony element metalowy może uszkodzić noże rozdrabniacza. Należy usunąć także kleje, etykiety, farby, piasek, oleje i podpory wykonane z obcego materiału.
Nieznanego polimeru nie identyfikuje się wiarygodnie po kolorze, połysku ani zapachu podczas przypalania. Wąchanie dymu jest niebezpieczne, a wynik takiej próby nie daje pewności składu.
Kolejnym problemem jest wielkość przemiału. Długie paski mogą blokować gardziel zasobnika, a drobne nieregularne płatki nie zawsze opadają równomiernie. Nie istnieje jedna optymalna frakcja dla wszystkich ekstruderów. Rozmiar cząstek należy dobrać do geometrii układu podawania i wymagań producenta.
Warto rozróżnić dwa zjawiska. Mostkowanie polega na utworzeniu przez płatki struktury blokującej przepływ nad wejściem do ślimaka. Ratholing oznacza powstawanie kanału przepływu, podczas gdy materiał zalega przy ściankach zasobnika. W obu przypadkach ślimak otrzymuje nierówne porcje surowca, co może powodować pulsowanie strugi.
Najpierw sprawdza się frakcję, kształt zasobnika i sposób zasilania. Mieszadło lub podajnik wspomagający powinny być rozwiązaniami przewidzianymi dla danej maszyny. Przed udrażnianiem trzeba zatrzymać urządzenie, odłączyć i zabezpieczyć odpowiednie źródła energii oraz postępować zgodnie z instrukcją. Nie wolno przepychać przemiału do pracującego ślimaka.
Suszenie ogranicza ryzyko degradacji podczas ekstruzji. Wilgoć obecna w PLA lub PETG może uczestniczyć w hydrolizie stopionego polimeru, zmieniając długość łańcuchów i lepkość. Brak pęcherzyków przy dyszy nie dowodzi, że materiał jest wystarczająco suchy.
Prusa podaje następujące warunki suszenia gotowych filamentów Prusament:
| Materiał | Temperatura | Czas |
|---|---|---|
| PLA/rPLA | 45°C | 6 godzin |
| PETG | 55°C | 6 godzin |
To zalecenia dla określonych filamentów, nie uniwersalna receptura suszenia luźnego przemiału. Płatki mają inną geometrię i tworzą warstwę, przez którą suche powietrze musi skutecznie przepływać. Znaczenie mają rzeczywista temperatura, ilość materiału, grubość warstwy i odprowadzanie wilgoci.
Przed ekstruzją przygotuj jednorodną porcję, zapisz jej masę oraz warunki suszenia. Po zakończeniu przenieś przemiał bezpośrednio do maszyny albo szczelnego pojemnika. Jeżeli wymagany jest potwierdzony poziom wilgoci, potrzebny będzie pomiar odpowiednią metodą. Sam odczyt wilgotności powietrza lub ubytek masy nie jest jednoznacznym oznaczeniem zawartości wody w polimerze.
Nie przyspieszaj suszenia PLA przypadkowym zwiększeniem temperatury do 70–80°C. Niektóre formulacje mogą zmięknąć i skleić się. Do obróbki tworzyw nie używaj urządzeń kuchennych przeznaczonych później do przygotowywania żywności.
Kompletne stanowisko wymaga rozdrabniacza, odpowiedniego systemu suszenia, ekstrudera, chłodzenia, odciągu, nawijarki i kontroli wymiarów. Niektóre funkcje mogą być zintegrowane. Przykładowo producent Felfil Evo deklaruje wydajność ekstruzji 100–150 g/h. Nie oznacza to jednak identycznej wydajności zaakceptowanego filamentu.
Ekstruzja PLA i PETG: doświadczenie 3devo, chłodzenie i kontrola średnicy filamentu
Najważniejszym warunkiem stabilnej ekstruzji jest równomierny wydatek stopionego tworzywa. Temperatura ustawiona na sterowniku może pozostawać stała, ale jeśli podawanie do ślimaka pulsuje, średnica filamentu nadal będzie się zmieniała.
Nie należy kopiować temperatur hotendu drukarki jako ustawień ekstrudera ślimakowego. Znaczenie mają geometria ślimaka, czas przebywania polimeru w cylindrze, ścinanie mechaniczne i opór głowicy. Zbyt długie ogrzewanie może pogarszać właściwości recyklatu.
Konkretny przykład daje eksperyment 3devo z rozdrobnionym PLA. Celem było wytworzenie filamentu 2,85 mm oraz porównanie przemiału suszonego i niesuszonego. W opisanych próbach stosowano następujące ustawienia:
| Parametr | Wartość |
|---|---|
| Heater 4 / 3 / 2 / 1 | 180 / 190 / 185 / 180°C |
| Prędkość ślimaka | 5 RPM |
| Wentylator | 70% |
| Średnica docelowa | 2,85 mm |
W osobnym zestawieniu ustawień końcowych 3devo podaje temperatury 170/185/190/180°C. Należy odróżnić je od nastaw opisanych prób, a nie traktować obu zestawów jako jednej receptury.
W obu wariantach uzyskano filament o gładkiej powierzchni i dobrym przekroju. Przemiał suszony zapewnił nieco stabilniejszą średnicę. Eksperyment pokazał też problem zalegania płatków przy ściankach zasobnika. Nie potwierdził natomiast zachowania pierwotnej wytrzymałości mechanicznej polimeru.
Parametry 3devo dotyczą konkretnego urządzenia, materiału i filamentu 2,85 mm. Nie należy ich automatycznie stosować w innej maszynie ani przenosić na produkcję średnicy 1,75 mm.
Pierwszą partię uruchamiaj według kontrolowanej kolejności:
- Potwierdź skład, czystość, frakcję i przygotowanie wsadu.
- Sprawdź osłony, zabezpieczenia, wentylację, temperatury i działanie napędów.
- Ustaw parametry początkowe zgodnie z dokumentacją urządzenia i materiału.
- Uruchom podawanie i obserwuj regularność przepływu przemiału.
- Sprawdź ciągłość strugi, powierzchnię i obecność widocznych wad.
- Ustabilizuj chłodzenie, zanim filament trafi do rolek.
- Dopasuj prędkość odciągu na podstawie pomiarów średnicy.
- Oddziel materiał rozruchowy od właściwej partii.
- Zapisz ustawienia, odchylenia, postoje i masę produktu.
Podczas strojenia zmieniaj jedną zmienną naraz. Po każdej korekcie uwzględnij czas transportu materiału i stabilizacji procesu. Równoczesna zmiana temperatury, obrotów ślimaka i odciągu uniemożliwia rzetelną ocenę przyczyny poprawy.
Jeżeli średnica regularnie oscyluje, najpierw sprawdź zasilanie ślimaka, a następnie stabilność wydatku przy dyszy. Dopiero później analizuj regulator odciągu. Zbyt agresywna regulacja potrafi sama wywołać cykl naprzemiennego przyspieszania i zwalniania żyłki.
Przykładowo przy odległości 0,60 m między dyszą a czujnikiem i prędkości filamentu 1,2 m/min czas transportu wynosi 0,5 minuty, czyli 30 sekund. To obliczenie dla stałej prędkości, bez dodatkowej bezwładności procesu. Czujnik rejestruje więc materiał wytworzony wcześniej, a nie natychmiastowy efekt aktualnej korekty.
Odchylenie średnicy o 0,05 mm ma zauważalny wpływ na pole przekroju. Dla okrągłej żyłki obowiązuje wzór A = π × d² / 4.
| Średnica | Pole przekroju | Zmiana względem 1,75 mm |
|---|---|---|
| 1,70 mm | 2,270 mm² | −5,6% |
| 1,75 mm | 2,405 mm² | 0% |
| 1,80 mm | 2,545 mm² | +5,8% |
Między przekrojami 1,70 i 1,80 mm różnica pola przekracza 12%, licząc względem mniejszego. Slicer przyjmujący stałą średnicę nie uwzględnia automatycznie lokalnych odchyleń na całej długości szpuli.
Prusament PLA Recycled i PETG Recycled mają deklarowaną tolerancję ±0,05 mm. Dla domowego urządzenia zakres 1,75 ±0,05 mm może być przykładowym początkowym kryterium, a ±0,03 mm ambitniejszym celem. Nie stanowi to gwarancji drukowalności.
Średnia średnica nie wystarcza. Przekrój eliptyczny o osiach 1,70 i 1,80 mm ma średnią tych wymiarów równą 1,75 mm, mimo wyraźnej owalności. Pomiar dwóch prostopadłych kierunków pozwala wykrywać część deformacji, lecz przy nieregularnym przekroju nie gwarantuje znalezienia rzeczywistego maksimum i minimum.
Do kontroli ręcznej najlepiej wykorzystać odpowiedni mikrometr o znanej dokładności. Na próbnym odcinku można przyjąć stałe odstępy pomiarowe, na przykład co 0,5 m, zapisywać oba wymiary i dodatkowo obracać filament, gdy przekrój budzi wątpliwości. Takie próbkowanie nie potwierdza jednak geometrii każdego metra całej szpuli. Do wykrywania krótkich przewężeń i okresowych wahań lepszy jest pomiar ciągły.
Chłodzenie musi ustabilizować przekrój przed kontaktem z rolkami. Zbyt miękka żyłka może zostać spłaszczona, a nierównomierny odbiór ciepła zwiększa ryzyko owalności. Nawijarka powinna układać filament bez dodatkowego, niekontrolowanego naciągu. Za regulację prędkości decydującej o średnicy odpowiada odciąg, nie przypadkowe naprężenie szpuli.
Kontrola gotowej szpuli, koszty i bezpieczeństwo domowego recyklera
Gotowy filament trzeba ocenić osobno pod względem geometrii, drukowalności i właściwości mechanicznych. Prawidłowa średnica nie gwarantuje wytrzymałości, a udany wydruk próbny nie potwierdza zachowania wszystkich parametrów materiału pierwotnego.
Kontrola geometryczna obejmuje średnicę, owalność, zgrubienia, pęcherzyki i stan powierzchni. Następnie warto wydrukować ten sam model referencyjny na sprawdzonej drukarce, zapisując profil, temperatury oraz problemy z podawaniem. Dla porównania należy wykorzystać wcześniej sprawdzony filament.
Przy diagnozowaniu wad przydaje się prosta kolejność postępowania:
| Objaw | Najpierw sprawdź | Działanie |
|---|---|---|
| Pulsowanie strugi | Zasilanie ślimaka i przemiał | Rozpoznaj mostkowanie lub ratholing |
| Oscylacje średnicy | Wydatek stopu i odciąg | Porównaj przebieg średnicy z regulacją |
| Owalność | Chłodzenie i nacisk rolek | Usuń źródło deformacji |
| Pęcherzyki | Suszenie, skład i historię materiału | Oddziel wadliwy odcinek i zbadaj przyczynę |
| Kruchość | Degradację, wilgoć i formulację | Wstrzymaj akceptację partii |
| Rosnące obciążenie napędu | Opory przepływu i ewentualny filtr | Przy przekroczeniu ograniczeń zatrzymaj urządzenie |
Nieznany skład, powtarzalne zatory, wyraźna kruchość lub liczne wady geometryczne uzasadniają odrzucenie partii. Pojedynczy zidentyfikowany wadliwy odcinek można wydzielić, ale pozostały filament również musi spełnić przyjęte kryteria.
Recyklatu bez odpowiedniej kwalifikacji nie używaj do elementów krytycznie obciążonych, części zabezpieczających ani konstrukcji, których awaria może doprowadzić do urazu. Ocena takich zastosowań wymaga badań właściwości i warunków pracy, nie tylko wydruku demonstracyjnego.
Rzeczywisty uzysk pokazuje bilans masowy. Poniższe wartości są przykładem obliczeniowym, a nie pomiarem konkretnego recyklera.
| Etap | Masa |
|---|---|
| Odpad wejściowy | 1000 g |
| Po selekcji i czyszczeniu | 960 g |
| Po mieleniu i odsianiu | 930 g |
| Strata rozruchowa | 45 g |
| Filament nawinięty | 885 g |
| Odrzut po kontroli | 35 g |
| Filament zaakceptowany | 850 g |
Uzysk wynosi 850/1000 × 100% = 85%. To wyłącznie spójny przykład rachunkowy, nie typowa sprawność domowych urządzeń.
Koszt trzeba dzielić przez masę zaakceptowaną, a nie początkową. Jeśli wszystkie uwzględnione koszty partii wyniosłyby przykładowo 24 zł, otrzymalibyśmy 24/0,85 = 28,24 zł/kg.
Przy rzeczywistej kalkulacji rozdziel koszty energii i eksploatacji, opcjonalną robociznę oraz amortyzację wyposażenia. Amortyzacja jest potrzebna przy ocenie pełnego kosztu ekonomicznego, ale nie jest ponownie doliczana, jeśli została już uwzględniona. Podobnie nie należy drugi raz ujmować pracy operatora zawartej w kosztach usługi. Oddziel wydatki jednorazowe od kosztów każdej partii.
Ocena opłacalności wymaga porównania pełnego kosztu odzyskanego kilograma z ceną filamentu o odpowiedniej jakości oraz określenia rocznej ilości jednorodnego odpadu. Przy niewielkim wolumenie zakup gotowego materiału często pozostaje rozsądniejszy. Własny recykler może mimo to mieć wartość edukacyjną i badawczą.
Bezpieczeństwo jest warunkiem uruchomienia stanowiska. Rozdrabniacz wymaga osłon i zabezpieczeń przed dostępem do noży. Ekstruder stwarza ryzyko oparzenia oraz niebezpiecznego ciśnienia stopu. Rolki i nawijarka mogą wciągnąć palce, włosy lub ubranie.
Mielenie generuje pył, a ogrzewanie tworzyw może powodować emisję cząstek i związków lotnych. Stanowisko powinno mieć właściwą wentylację, najlepiej z odbiorem zanieczyszczeń blisko źródła. Brak zapachu nie dowodzi braku emisji.
Pracę należy przerwać przy niesprawnych osłonach, niekontrolowanym grzaniu, podejrzeniu nadmiernego ciśnienia, przeciążeniu napędu lub awarii wentylacji. Przed usuwaniem zatorów trzeba zatrzymać, odłączyć i zabezpieczyć maszynę zgodnie z jej procedurą. Nie wolno otwierać rozgrzanego układu zawierającego stop pod ciśnieniem.
Od czego zacząć? Zbieraj PLA i PETG osobno, opisuj pochodzenie wydruków i regularnie waż ilość czystego odpadu. Pierwszą próbę przygotuj z jednego dokładnie zidentyfikowanego materiału. Sprawdź możliwość bezpiecznego rozdrobnienia, odsiania i suszenia, zanim zainwestujesz w ekstruder oraz pomiar średnicy. Najważniejszy błąd do wyeliminowania to wrzucanie różnych, nieznanych tworzyw do jednego pojemnika.
FAQ: najczęstsze pytania o domowy recykling PLA i PETG
Czy każdy nieudany wydruk PLA nadaje się na nowy filament?
Nie. Najlepsze są czyste odpady o znanym składzie. Elementy z obcymi dodatkami, metalem lub trwałymi zabrudzeniami trzeba odpowiednio oczyścić albo odrzucić.
Czy można razem przetwarzać PLA i PETG?
Nie w zwykłym kontrolowanym procesie recyklingu. Materiały wymagają osobnej segregacji i odpowiedniego oczyszczenia układu przy zmianie polimeru.
Czy PET z butelek można traktować jak PETG?
Nie. To materiały o innych właściwościach i wymaganiach przetwórczych. Parametry PETG nie stanowią gotowej procedury recyklingu PET.
Czy przemiał trzeba suszyć przed ekstruzją?
Przy kontrolowanej produkcji suszenie jest istotnym etapem ograniczania ryzyka degradacji. Warunki należy dobrać do materiału i urządzenia, a brak pęcherzyków nie dowodzi odpowiedniej suchości.
Dlaczego ślimak nie pobiera przemiału z pełnego zasobnika?
Możliwe przyczyny to mostkowanie lub ratholing. Sprawdź frakcję i geometrię podawania. Przed udrażnianiem zatrzymaj i zabezpiecz maszynę.
Czy można mieszać recyklat ze świeżym granulatem?
Tak, pod warunkiem zgodności materiałów i kontroli proporcji. Nie istnieje uniwersalnie najlepszy udział recyklatu, a składniki mogą rozwarstwiać się w zasobniku.
Jaka tolerancja średnicy jest odpowiednia dla filamentu 1,75 mm?
Zakres ±0,05 mm może być przykładowym kryterium początkowym, a ±0,03 mm ambitniejszym celem. Trzeba dodatkowo kontrolować owalność i lokalne odchylenia.
Czy wystarczy mierzyć filament suwmiarką?
Do wstępnej kontroli wybranych punktów może wystarczyć odpowiedni przyrząd. Dokładniejsze pomiary wymagają znanej niepewności, a ręczne próbkowanie nie ocenia całej szpuli.
Dlaczego średnica filamentu okresowo rośnie i maleje?
Powodem może być nierówne podawanie przemiału, zmienny wydatek stopu albo zbyt agresywna regulacja odciągu reagująca na opóźniony pomiar.
Czy filtr stopu usuwa wszystkie zanieczyszczenia?
Nie. Może zatrzymać część zanieczyszczeń stałych, ale nie usuwa wilgoci ani wymieszanego polimeru. Musi być zgodny z konstrukcją i ograniczeniami ciśnieniowymi ekstrudera.
Ile razy można ponownie przetapiać PLA lub PETG?
Nie ma jednej liczby odpowiedniej dla wszystkich formulacji. Kolejne cykle zmieniają historię cieplną materiału, a dalsze wykorzystanie wymaga oceny konkretnej partii.
Czy poprawny wydruk z recyklatu oznacza zachowanie wytrzymałości?
Nie. Udana próba potwierdza drukowalność w określonych warunkach, ale nie zastępuje badań wytrzymałościowych. Materiał bez kwalifikacji nie nadaje się do zastosowań krytycznych.
Kiedy domowy recykler ma sens ekonomiczny?
Gdy dostępna ilość czystego odpadu, rzeczywisty uzysk i pełny koszt zaakceptowanego filamentu uzasadniają inwestycję. Przy małych ilościach zakup nowego materiału bywa tańszy.

Redakcja
Uwielbiam odkrywać ciekawe tematy i przekładać zdobytą wiedzę na przydatne poradniki. Piszę przede wszystkim z myślą o czytelnikach, którzy cenią konkret, prosty język i praktyczne rozwiązania.